Confezionamento sterile: errori critici che compromettono la sicurezza
Una busta umida a fine ciclo non è una confezione sterile da mettere ad asciugare sul banco. È una barriera compromessa: va scartata e il dispositivo deve tornare al ricondizionamento.
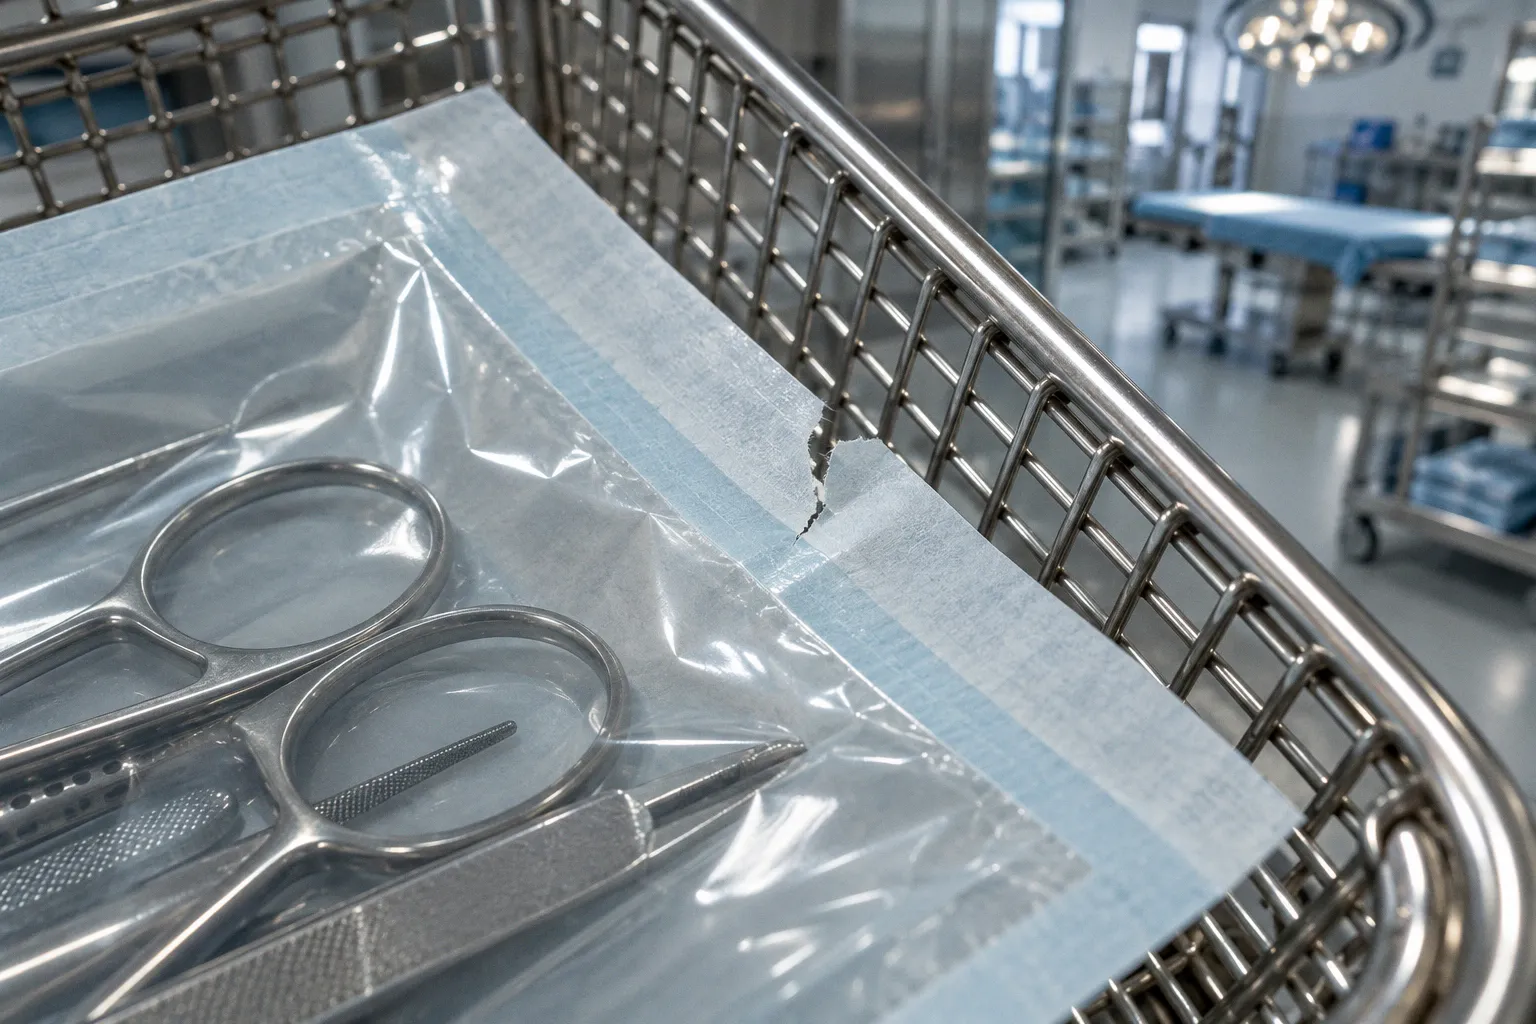
Lo stesso vale per un sigillo incompleto, una saldatura bruciata o un imballaggio lesionato durante la movimentazione.
Nel confezionamento sterile dei dispositivi medici gli errori comuni raramente si fermano alla postazione di lavoro. Possono compromettere la circolazione del vapore, la tenuta della barriera e la conservazione del dispositivo fino all’utilizzo. Per questo la verifica non si esaurisce guardando la busta: comincia dalla scelta dei materiali e dalla validazione della termosaldatrice, prosegue con il caricamento dell’autoclave e termina con il controllo di ogni confezione prima dello stoccaggio.
La barriera sterile secondo ISO 11607 e MDR
La UNI EN ISO 11607-1 descrive il sistema di imballaggio come l’insieme di due componenti: il Sistema di Barriera Sterile, che riduce il rischio di ingresso microbico, e l’imballaggio protettivo, che preserva la barriera durante trasporto e conservazione. Confondere i due livelli porta a controlli incompleti. Una busta può apparire integra, ma risultare inadatta a proteggere il dispositivo nelle condizioni reali di movimentazione; viceversa, un imballaggio esterno robusto non compensa un sigillo difettoso.
Il Regolamento (UE) 2017/745, il MDR, richiede che i dispositivi siano progettati, fabbricati e imballati in modo da evitare alterazioni durante il trasporto e la conservazione e da ridurre i rischi di infezione. I requisiti GSPR 7 e GSPR 11.1 si traducono, sul piano operativo, in una responsabilità concreta: il sistema di confezionamento deve mantenere la propria funzione lungo il percorso che va dal ricondizionamento al punto d’uso.
Questa funzione dipende da più elementi che lavorano insieme:
- compatibilità del materiale con il metodo di sterilizzazione;
- integrità del film, della carta o del contenitore;
- continuità e qualità della saldatura;
- protezione da urti, compressioni e abrasioni durante la movimentazione;
- condizioni di conservazione coerenti con le istruzioni applicabili.
La scelta dei materiali per il confezionamento sterile va quindi legata al dispositivo e al ciclo previsto. Non basta che una busta sia dichiarata adatta a un uso generico. Occorre verificare che il materiale sia compatibile con il processo adottato e che le dimensioni consentano di collocare lo strumento senza forzare la confezione, piegare in modo improprio il film o mettere sotto tensione la zona di saldatura.
Anche la geometria dello strumento conta. Punte, cerniere, cremagliere e componenti sporgenti possono creare punti di pressione e danneggiare il materiale. Proteggere gli elementi taglienti, orientare correttamente lo strumento e lasciare spazio sufficiente alla confezione sono gesti semplici, ma incidono sulla tenuta della barriera. Una busta scelta male può arrivare integra alla sterilizzatrice e cedere durante il raffreddamento, lo stoccaggio o il prelievo.
La barriera sterile è un sistema: materiale, saldatura e protezione devono restare integri fino al momento dell’uso.
Validazione delle termosaldatrici: il sigillo si controlla prima del carico
Una termosaldatrice non si considera affidabile perché produce saldature che sembrano regolari. La tenuta dipende da parametri di processo, condizioni dell’apparecchiatura, caratteristiche del materiale e modalità di lavoro. Se uno di questi fattori cambia, cambia anche il risultato.
La UNI EN ISO 11607-2 imposta la convalida del processo di confezionamento attraverso tre qualifiche. L’IQ, Installation Qualification, documenta che l’apparecchiatura è installata correttamente. L’OQ, Operational Qualification, verifica che funzioni entro i parametri operativi previsti. La PQ, Performance Qualification, valuta il processo nelle condizioni effettive di produzione. La convalida comprende tre fasi di produzione, così da considerare la variabilità dei materiali, delle apparecchiature e delle condizioni ambientali.
In pratica, la validazione delle termosaldatrici medicali non è una pratica da archiviare e dimenticare. Serve a stabilire che la macchina produce saldature adeguate nelle condizioni definite e a rendere riconoscibili le deviazioni. Se cambia il materiale, se si interviene sull’apparecchiatura o se le condizioni di lavoro escono da quelle qualificate, la procedura aziendale deve stabilire quali verifiche ripetere e con quale criterio.
Durante il lavoro, l’operatore deve sorvegliare il processo e scartare le confezioni con difetti evidenti. Una saldatura discontinua, con pieghe, canali o zone non aderenti, non offre una barriera affidabile. Anche un sigillo apparentemente chiuso può essere difettoso se è troppo stretto, bruciato o deformato. L’ispezione deve comprendere tutta la linea di saldatura, non solo il tratto più visibile.
Prima di confezionare, controllare anche la superficie di saldatura: residui, polvere, umidità o lembi ripiegati possono interferire con la chiusura. Inserire il dispositivo senza contaminare o sporcare l’area destinata al sigillo. Lasciare una distanza adeguata tra strumento e saldatura, seguendo le istruzioni del sistema utilizzato. Non tirare la busta per farla aderire allo strumento e non comprimere il contenuto per guadagnare spazio.
I parametri della termosaldatrice vanno gestiti secondo la procedura convalidata e le istruzioni del fabbricante. Aumentare la temperatura o prolungare il tempo di saldatura per compensare un difetto non è una correzione controllata: può deformare il materiale senza risolvere la causa. Se il risultato cambia, fermare la lavorazione, isolare le confezioni interessate e verificare macchina, materiale e impostazioni.
Caricamento dell’autoclave: lasciare lavorare il vapore
Una confezione corretta può essere compromessa da un carico fatto male. Nell’autoclave il vapore deve circolare e raggiungere il carico secondo il ciclo previsto. Il sovraccarico e la disposizione scorretta possono ostacolare questa circolazione, interferendo con il processo e favorendo la presenza di umidità residua.
Le buste non devono essere sovrapposte. Sistemarle in modo che il carico non le schiacci e che la disposizione consenta al vapore di circolare. Non riempire la camera oltre quanto previsto dalla procedura validata e dal modello di sterilizzatrice. La configurazione del carico deve restare coerente con quella per cui il ciclo è stato verificato: cambiare disposizione senza criterio significa introdurre una variabile proprio dove serve ripetibilità.
La temperatura da sola non descrive l’intero processo. Un ciclo a vapore acqueo saturo può prevedere, per dispositivi critici, 134 °C per 18 minuti, ma il riferimento operativo deve essere il ciclo convalidato per il dispositivo e il carico specifico. Non si trasferiscono tempo e temperatura da una procedura all’altra senza verificare che siano applicabili.
Al termine, scaricare solo confezioni asciutte. La busta bagnata o umida non garantisce il mantenimento della sterilità e non va lasciata sul banco in attesa che asciughi. Deve essere separata dal materiale utilizzabile e il dispositivo deve essere sottoposto di nuovo al ricondizionamento, secondo la procedura prevista. L’umidità può compromettere la barriera: l’aspetto asciutto dopo una sosta non ripristina l’integrità del confezionamento né sostituisce un nuovo ciclo.
Un controllo ordinato allo scarico riduce il rischio che una confezione non conforme rientri per errore nel flusso pulito. Verificare il carico prima di trasferirlo allo stoccaggio e mantenere distinti i materiali conformi da quelli da rilavorare. Se l’umidità interessa più confezioni, valutare la disposizione del carico e le condizioni del ciclo, invece di limitarsi a scartare i singoli pezzi: il difetto può segnalare un problema di processo.
Quando scartare e rimandare il dispositivo al ricondizionamento
Una confezione caduta, strappata, aperta, fessurata o bagnata va considerata contaminata e non utilizzabile senza un nuovo ricondizionamento. La regola è netta perché la barriera ha perso la propria funzione o non è più possibile dimostrarne l’integrità.
Le situazioni che richiedono lo scarto comprendono:
- saldatura aperta, discontinua, piegata o visibilmente danneggiata;
- tagli, fori, abrasioni o crepe nel materiale;
- confezione umida o bagnata dopo il ciclo;
- busta caduta o compressa in modo da comprometterne l’integrità;
- apertura accidentale o manomissione durante la movimentazione;
- segni di bruciatura o deformazione che interessano il sigillo o la barriera.
Non riparare una confezione lesionata con nastro adesivo e non trasferire il dispositivo in un nuovo involucro senza ripetere le fasi previste. Il confezionamento non è un involucro decorativo da sostituire a fine processo: fa parte del sistema che protegge il dispositivo sterilizzato. Se la barriera è dubbia, il contenuto non va considerato pronto all’uso.
Il punto operativo più delicato è la gestione delle confezioni non conformi. Tenerle separate, identificarle secondo la procedura interna e impedire che tornino per errore sugli scaffali del materiale disponibile. Il dispositivo deve rientrare nel flusso di ricondizionamento applicabile, con le fasi necessarie prima di una nuova sterilizzazione. Ripetere soltanto il ciclo in autoclave senza ripristinare correttamente il processo a monte non risolve il problema della confezione compromessa.
Anche il trasporto interno e lo stoccaggio meritano attenzione. Urti contro bordi o carrelli, carichi appoggiati sopra le buste e manipolazioni ripetute possono danneggiare un sigillo inizialmente conforme. Organizzare la movimentazione per ridurre schiacciamenti e abrasioni; controllare le confezioni al prelievo, soprattutto se presentano pieghe, segni di pressione o bordi deteriorati. La tracciabilità aiuta a ricostruire il percorso del dispositivo e a collegare una non conformità alla fase in cui è comparsa.
L’indicatore virante non certifica da solo la sterilità
L’indicatore chimico sulla confezione fornisce un’informazione sul processo a cui il pacco è stato esposto, secondo le caratteristiche del prodotto. Non dimostra da solo che il contenuto sia sterile. Un colore virato non corregge un carico sovraccarico, una busta umida, una saldatura difettosa o una convalida mancante.
Per valutare correttamente il processo, i controlli devono essere inseriti nel sistema di monitoraggio previsto, insieme alla convalida periodica e alle verifiche chimiche e biologiche applicabili. La lettura dell’indicatore va interpretata nel contesto: ciclo, carico, registrazioni e integrità della confezione. Isolare un singolo segnale dal resto della documentazione produce una falsa sicurezza.
Noi tecnici sappiamo che l’ispezione visiva è indispensabile, ma ha un limite preciso. Può rilevare un foro, una saldatura incompleta, una busta bagnata o una deformazione. Non può dimostrare da sola che tutti i parametri del processo siano stati rispettati. Per questo occorre mantenere la tracciabilità, registrare le non conformità e verificare che le fasi a monte e a valle siano state eseguite secondo le procedure convalidate.
La sequenza di lavoro deve restare leggibile: selezionare un materiale compatibile, controllare lo strumento e la confezione, applicare i parametri convalidati, caricare l’autoclave senza sovrapporre le buste, scaricare solo materiale asciutto e ispezionare ogni unità prima dello stoccaggio. Quando una fase fallisce, fermarsi e scartare. La pressione di recuperare un dispositivo non giustifica il passaggio di una barriera dubbia al reparto.
La responsabilità tecnica sta proprio qui: riconoscere il difetto quando è ancora possibile contenerlo. Una confezione conforme protegge il lavoro svolto in centrale e sostiene la sicurezza del paziente fino al punto d’uso. Se l’integrità non è dimostrabile, il dispositivo non è pronto.